

午前 2 時に製造現場の真ん中に立って、生産ラインがアイドル状態でもロボットがブンブン音を立て、コンベアがうなり音を立て、モーターが全速力で回転するのを眺めたことがある人なら、このことをご存知でしょう。米国エネルギー情報局 (EIA) によると、工場のエネルギー使用は単なる光熱費ではなく、工場の運営予算の 20 ~ 30% を消費する可能性がある隠れたコストです。ファクトリーオートメーションシステムのサプライヤーとして、私は製造業者が生産量を落とさずに無駄を削減できるよう何年も支援してきました。その仕事の中核は、機械を制御するだけではなく、機械の声に耳を傾け、ニーズに適応し、最もうまく運営されている工場さえも悩ませる不必要なエネルギーの消費を排除するオートメーションシステムの構築です。問題は、自動化によってエネルギー消費を最適化できるかどうかではなく、すべてのプラントの固有のリズムに合わせて最適化を行う方法です。
まずは、最も避けるべき最大の無駄、つまり、必要のないときに機器を酷使することから始めましょう。たとえば、繊維から金属の製造、梱包に至るまで、あらゆるものの中核となる巻き取りプロセスを考えてみましょう。従来の標準的な巻上げシステムは、スプールが交換されている場合や材料の負荷が不均一である場合でも、24 時間年中無休で固定速度で動作していました。これにより、1 回のシフトで増加する過剰なトルクと摩擦によって電力が浪費されていました。ここで、リアルタイムのプロセス データに関連付けられた高精度オートメーションが登場します。スマート制御システムを巻取装置 (/factory-automation-system/winding-device.html) に統合する場合、スプールが充填または空になるときにトルク、速度、張力を動的に調整するようにプログラムします。巻き取られている素材の薄い箇所をシステムが検出すると、自動的に張力をわずかに下げて、素材が伸びたり、抵抗との戦いで余分な力が無駄になったりするのを防ぎます。昨年、私の繊維顧客は、固定速度巻取りからこの自動モデルに切り替え、製品品質を落とすことなく、巻取り関連のエネルギー使用量を 6 か月間で 28% 削減しました。
しかし、オートメーションによるエネルギーの最適化は個々の機械にとどまりません。生産ラインのあらゆる部分を接続して、目的を越えてではなく同期して動作するようにすることが重要です。多くのプラントはサイロ内で稼働しています。巻き取りラインは材料を送り込むコンベアがアイドル状態でも稼働していたり、原料を次の段階に供給するフィーダーは下流の機械が停止していても全速力で稼働していたりします。ここで、統合オートメーションを使用した生産ラインの変更 (/factory-automation-system/production-line-modification.html) が大きな違いを生みます。当社は単に古いマシンを交換するだけではなく、ライン上のすべての資産間でデータを共有する中央制御プラットフォームを重ねています。ロックウール生産クライアント向けに、ロックウール生産ライン用二軸スクリューフィーダー (/factory-automation-system/twin-screw-feeder-for-rock-wool-production.html) が、フィーダーの出力センサーと次の段階の品質チェックシステムの両方からの信号に基づいて、リアルタイムで供給速度を調整できるようにラインを変更しました。バッチ変更のために下流のオーブンで必要な原料の量がわずかに少ない場合、フィーダーは空になるのではなく、即座に速度を落とします。この小規模な同期会社は、ラインの総エネルギー使用量を 22% 削減し、材料の無駄も削減しました。これは、収益にとって二重の利益となります。
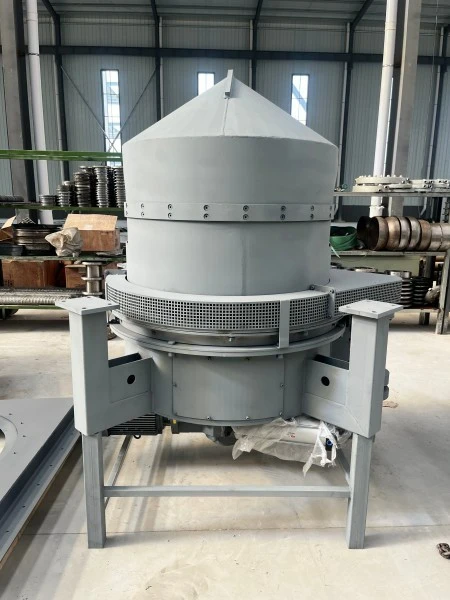
見落とされがちなもう 1 つの分野は補助装置です。コンベア、集塵機、フィーダー、換気システムなどは、生産の中核ではありませんが、生産をサポートするために常に稼働しています。たとえば、ロックウール産業では、ロックウールダストは加工の副産物であるため、施設は、実際に発生するダストの量に関係なく、伝統的に一日中フルスピードで稼働するダストコンベヤーと収集システムに依存しています。そのため、当社は、生産ラインの粉塵発生センサーと同期するロックウールダストスパイラルコンベア (/factory-automation-system/rock-wool-dust-spiral-conveyor.html) のような、カスタマイズされたソリューションを設計して設置しました。バッチ切り替え中にラインが半分の能力で稼働している場合、スパイラルコンベアの速度が低下し、需要が低いときにモーターの速度とエネルギー消費が最大 40% 減少します。これを、ライン上のすべてのコンベア、フィーダー、モーターと連動する可変周波数ドライブ (VFD) と組み合わせ、固定速度ではなく実際の負荷に合わせて電力を調整します。これは、ラインの中央制御システムと統合されていない場合、古い VFD であっても行うことはできません。
もちろん、これらすべてのツールは、いつ無駄が発生しているかを示すデータを持っている場合にのみ機能します。そこで、スマート センサーと予測分析が登場します。最新のファクトリー オートメーション システムは単なるスイッチではなく、すべての機械のエネルギー使用量、負荷、効率をリアルタイムで追跡するデータ収集装置です。たとえば、当社の高効率ダブルヘリカルフィーダ (/factory-automation-system/high-efficiency-twin-screw-feed-machine.html) には、モーター電流、材料流量、トルクを測定するセンサーが組み込まれています。センサーは、送り速度の変化に対応しない電流の 10% のスパイクを検出すると、故障を引き起こすずっと前に、送りの詰まりや部品の磨耗など、エネルギーを浪費している可能性がある潜在的な問題としてフラグを立てます。ある食品加工クライアントは、このデータを使用して、需要が低い夜勤中にフィーダーが能力を 15% オーバーして稼働していることを発見し、それに合わせて設定を調整し、製品の生産量に影響を与えることなくフィーダー関連のエネルギー使用量を 19% 削減しました。
これを機能させるのはテクノロジーだけではありません。画一的なソリューションを適用するのではなく、テクノロジーをプラントの特定のニーズに適応させる能力です。製紙工場には金属プレス工場とは異なるエネルギーの無駄があり、ロックウール生産者の課題は製薬メーカーの課題とはまったく異なります。だからこそ、当社のオートメーションへのアプローチはプラントの完全なエネルギー監査から始まります。すべての機械のエネルギー使用をマッピングし、無駄が発生するボトルネックを特定し、不必要な複雑さを加えるのではなく、重要な資産のみを接続するシステムを設計します。たとえば、私が協力した小規模部品包装工場では、すべてのコンベア ラインを交換する必要はありませんでした。包装機械、コンベア、および材料フィーダーを同期する小型の制御システムを統合するだけで、全体のエネルギー使用量を 17% 削減し、18 か月未満で投資回収を実現しました。
私は、多くの工場が独自に「エネルギー効率の高い」機械を購入しているのを見てきましたが、それらの機械は接続されたシステムの一部ではないため、依然としてエネルギーを無駄にしていることがわかりました。 90% の効率で動作するモーターは優れていますが、必要のないときに動作している場合、その効率は重要ではありません。自動化により、個々の効率的なマシンが、エネルギーをほとんど無駄にしないシステム全体に変わります。また、隠れたエネルギーコストである予期せぬダウンタイムも削減されます。機械が故障すると、工場では多くの場合、失われた生産を補うために他のラインを高速で稼働させ、プロセスでより多くのエネルギーを浪費します。すべての自動化システムに組み込まれている当社の予知保全機能は、ダウンタイムが発生する前に問題を検出するため、ラインは緊急速度ではなく最適な速度で安定して稼働します。
結局のところ、自動化による工場のエネルギー消費の最適化は、エネルギー使用量を実際の生産ニーズに合わせる、すべての資産を接続して同期して動作する、データを使用して問題が発生する前に無駄を見つけるという 3 つの簡単なことです。それは、プラントをより速く稼働させたり、使用する出力を減らしたりすることを強制することではなく、すべてのワットを重要なものにすることです。パフォーマンスを犠牲にすることなく工場のエネルギーコストを削減したい場合、またはカスタマイズされた自動化ソリューションがラインにどのように機能するかを詳しく知りたい場合は、現在のシステムを監査し、ニーズに合った計画を構築するお手伝いをいたします。
参考文献
- 米国エネルギー情報局。 (2023年)。製造におけるエネルギー使用の概要。ワシントン DC: 米国エネルギー省。
- 国際エネルギー機関。 (2022年)。産業におけるエネルギー効率: 主要なトレンドとテクノロジー。パリ:IEA出版。
- オートメーション推進協会。 (2023年)。ファクトリーオートメーションが産業用エネルギー削減に与える影響。ミシガン州アナーバー: A3。
- 米国国立標準技術研究所。 (2022年)。スマート製造システムのためのエネルギー管理。ゲイサーズバーグ、メリーランド州: NIST。